
Los dos grandes enemigos: cegado y taponamiento
Los mayores problemas del harneado son el cegado (blinding) y el taponamiento (pegging). En el cegado, las partículas finas recubren y bloquean las aberturas del panel. En el taponamiento, en cambio, las partículas quedan atrapadas dentro de esas aberturas. En ambos casos, la eficiencia del harneado cae.
Según Weir, no hay una solución única. Primero, la compañía analiza la aplicación, el equipo, el proceso previo, cómo se distribuye la alimentación y la profundidad del lecho de material. Recién entonces define cómo resolver el problema.
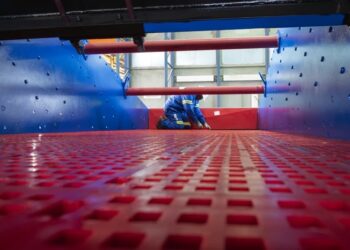
Entre las soluciones habituales, la empresa usa diseños de abertura especializados y poliuretano flexible. La flexibilidad del poliuretano ayuda a desalojar el material que, de otro modo, quedaría atrapado. También optimiza el grosor del panel junto con esa flexibilidad. El equilibrio es crítico: si un panel es demasiado grueso y demasiado blando, ambas cualidades se anulan entre sí y baja el rendimiento.
Otra alternativa son las aberturas autolimpiantes. En ellas, las secciones de poliuretano vecinas se mueven con distinta amplitud, lo que ayuda a expulsar el material. Eso sí, Weir advierte que estos diseños suelen ser menos aptos para aplicaciones de muy alta carga.
Los errores más comunes de los operadores
Weir identifica varios errores frecuentes en terreno:
- Elegir mal la abertura: una abertura que no se ajusta a la aplicación afecta el rendimiento y puede generar problemas aguas abajo.
- Mala distribución de la alimentación: cuando el operador no puede corregirla, se remedia con elementos de superficie, como desviadores o restrictores de flujo.
- Alturas de caída muy agresivas: cuando el material cae desde muy alto sobre los paneles, el impacto puede hacerlos fallar.
Pero, además de estos errores puntuales, Weir plantea que hace falta cambiar la forma de pensar los medios de harneado.
El error de fondo: obsesionarse con el área abierta
El punto más interesante es un error de criterio. Muchas veces se pone demasiado foco en la vida útil, a costa del rendimiento del panel. Otras veces ocurre lo contrario.
Un caso típico: los operadores buscan el mayor porcentaje de área abierta posible sobre el harnero —la proporción de superficie que corresponde a las aberturas—, así que eligen paneles de alto flujo (hi-flow). El problema es que los «puentes» entre las aberturas quedan muy delgados, lo que reduce la vida útil.
Según Weir, en muchas aplicaciones un panel estándar —ni reforzado ni de alto flujo— tendría puentes más gruesos entre aberturas y, por lo tanto, mayor vida útil. A la inversa, quien instala un panel estándar pero luego exige tonelajes altos sin cuidar el desgaste, tendrá el problema opuesto.
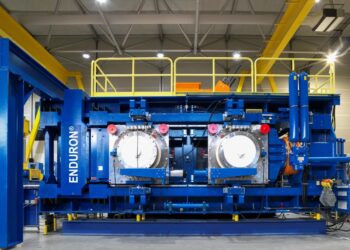
La compañía atribuye buena parte de estos errores a que los proveedores suelen recomendar paneles según su propio catálogo, y no según la aplicación. Por eso, dice, ha construido un portafolio amplio y diverso de paneles ENDURON, para dar más flexibilidad a los operadores.
Los parámetros para un harneado eficiente
Weir recomienda cuidar algunos parámetros de operación:
- Mantener una alimentación estable: las mineras tienden a exigir sus equipos al límite para subir el tonelaje. Sin embargo, una alimentación estable hace más probable un tonelaje estable.
- Vigilar la profundidad del lecho de material sobre el equipo, clave para una buena estratificación (que las partículas se ordenen por tamaño).
- Alinear la carrera y la velocidad del harnero con su diseño y con la aplicación. Los harneros ENDURON, por ejemplo, están pensados para operar dentro de una ventana de rendimiento específica.
De proveedor a «socio de proceso»
Detrás de todo, Weir plantea un cambio de relación con el cliente. La tradicional relación proveedor-comprador, dice, se está transformando en una alianza. En esa línea, la empresa se define no solo como proveedora de un consumible, sino como «socia de proceso».
Por eso, cuando está en faena, no solo evalúa cómo rinden el harnero y sus medios de harneado. También revisa los equipos previos del circuito, para detectar oportunidades de mejora en el proceso completo.